1. O tratamento superficial da mola é geralmente fosfato, e outros tratamentos também são possíveis. Quando o revestimento for zinco e cádmio, o tratamento de remoção de hidrogênio deve ser realizado após a eletroplacagem. Após a remoção do hidrogênio, 3% (nada menos que 3 peças) devem ser bombeados para reteste e tratamento em pé, e não deve haver quebra durante o reteste. A superfície da mola deve ser limpa de sujeira, marcas de sal e pele de óxido. O método pode ser limpo por soprar areia ou gasolina, mas o picareta não pode ser usado. ZHEJIANG SANHE SPRING CO., LTD. introduziu equipamentos avançados de automação com alto rendimento e boa qualidade. Bem-vindos clientes novos e antigos para perguntar sobre cooperação empresarial!
2. Molas sem anéis de suporte e molas com diâmetros de arame muito finos não devem ser soldadas com molas, mas as cordas de arame nas extremidades não devem ter frouxo óbvio e devem ser desabastecidos. Para molas multi-fios cuja cabeça precisa ser soldada, o comprimento da peça soldada deve ser inferior a 3 vezes o diâmetro do cabo (o mais longo não é mais do que 10 mm). O comprimento de aquecimento deve ser inferior a um círculo, e deve ser polido suave após a soldagem. Durante a soldagem a gás, a peça de soldagem deve ser parcialmente enrasada a baixa temperatura.
3. De acordo com as exigências do produto, o anel de suporte de mola pode escolher dois métodos: frio e quente. Não é permitido aquecer a mola até que ela acene ou fique branca, e a temperatura do aço de silício-manganês não deve ser superior a 850°C. O anel de suporte e o anel efetivo devem estar em contato efetivo, e a lacuna não deve exceder 10% da diferença nominal entre os anéis.
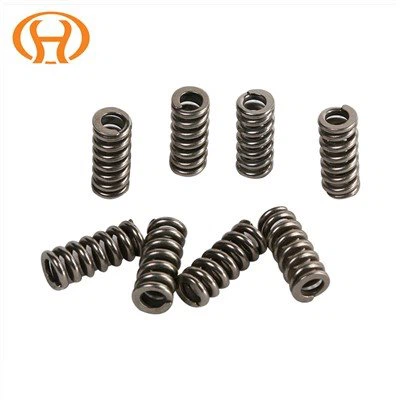
4. As características da mola multi-fios podem ser determinadas ajustando o chumbo, e a distância do cabo pode ser ajustada conforme necessário ao enrolar. A distância do parafuso pode ser de 3~14 vezes o diâmetro do fio de aço, mas geralmente 8~13 vezes é melhor. A força da mola também está intimamente relacionada com a altura livre, o anel final, o diâmetro externo e o desempenho do fio de aço, que pode ser alterado ajustando um ou mais deles.
5. O tempo de compressão de molas importantes é de 24 horas, e o tempo de compressão das molas comuns é de 6 horas ou 3 a 5 vezes contínuamente, e cada vez é mantido por 3 a 5 segundos. Ao pressionar, a distância entre a mola e o mandril deve ser de 10% do diâmetro do mandril. Se a lacuna for muito pequena, será difícil operar, e se a lacuna for muito grande, a mola será facilmente dobrada e deformada. Se uma das molas for quebrada durante a compressão, o resto deve ser reprocessado.
6. Para molas multi-fios com grandes valores H0/D2, a mola deve prestar atenção à sua deformação durante o tratamento térmico, considerar se deve usar o mandril e prestar atenção ao método de colocação, e selecionar equipamentos adequados de tratamento térmico. Sob a condição que pode ser reparada, vários temperamentos e prensas quentes podem ser realizadas para alcançar o propósito.